 咨询电话:17749553660
— β晶型PPH科普中心 —
NEWS CENTRES 全国免费客服电话
17749553660
邮箱:164981190@qq.com
手机:17749553660
电话:17749553660
地址:江苏南京东坝新材料产业园
β晶型PPH管科普
发布时间:2026-10-11 人气:
在新能源锂盐输送、氯碱化工强腐蚀介质输送、电子半导体高纯流体输送等极端工业场景中,β晶型PPH管凭借远超普通塑料管材的耐腐、抗冲击、抗蠕变性能,成为强腐蚀管网系统的核心首选材料。很多行业从业者都好奇,同样是聚丙烯原料,为什么β晶型PPH管的综合性能能比普通PPH管高出数倍?这背后绝非简单的“加热-挤出-冷却”常规塑料加工流程,而是一套在分子尺度上进行精准调控的精密制造体系。作为国内β晶型PPH管道系统全链条解决方案的标杆企业,江苏润和依托十余年的材料改性与管材制造经验,打造出全行业领先的β晶型PPH管专属生产工艺链路,从原料端的纳米级配比,到挤出过程中的流动场晶型控制,再到后续的梯度冷却、退火定型与全维度无损检测,每一个环节都经过数百轮工艺优化,最终将β晶型PPH管的综合性能推至行业领先水平。
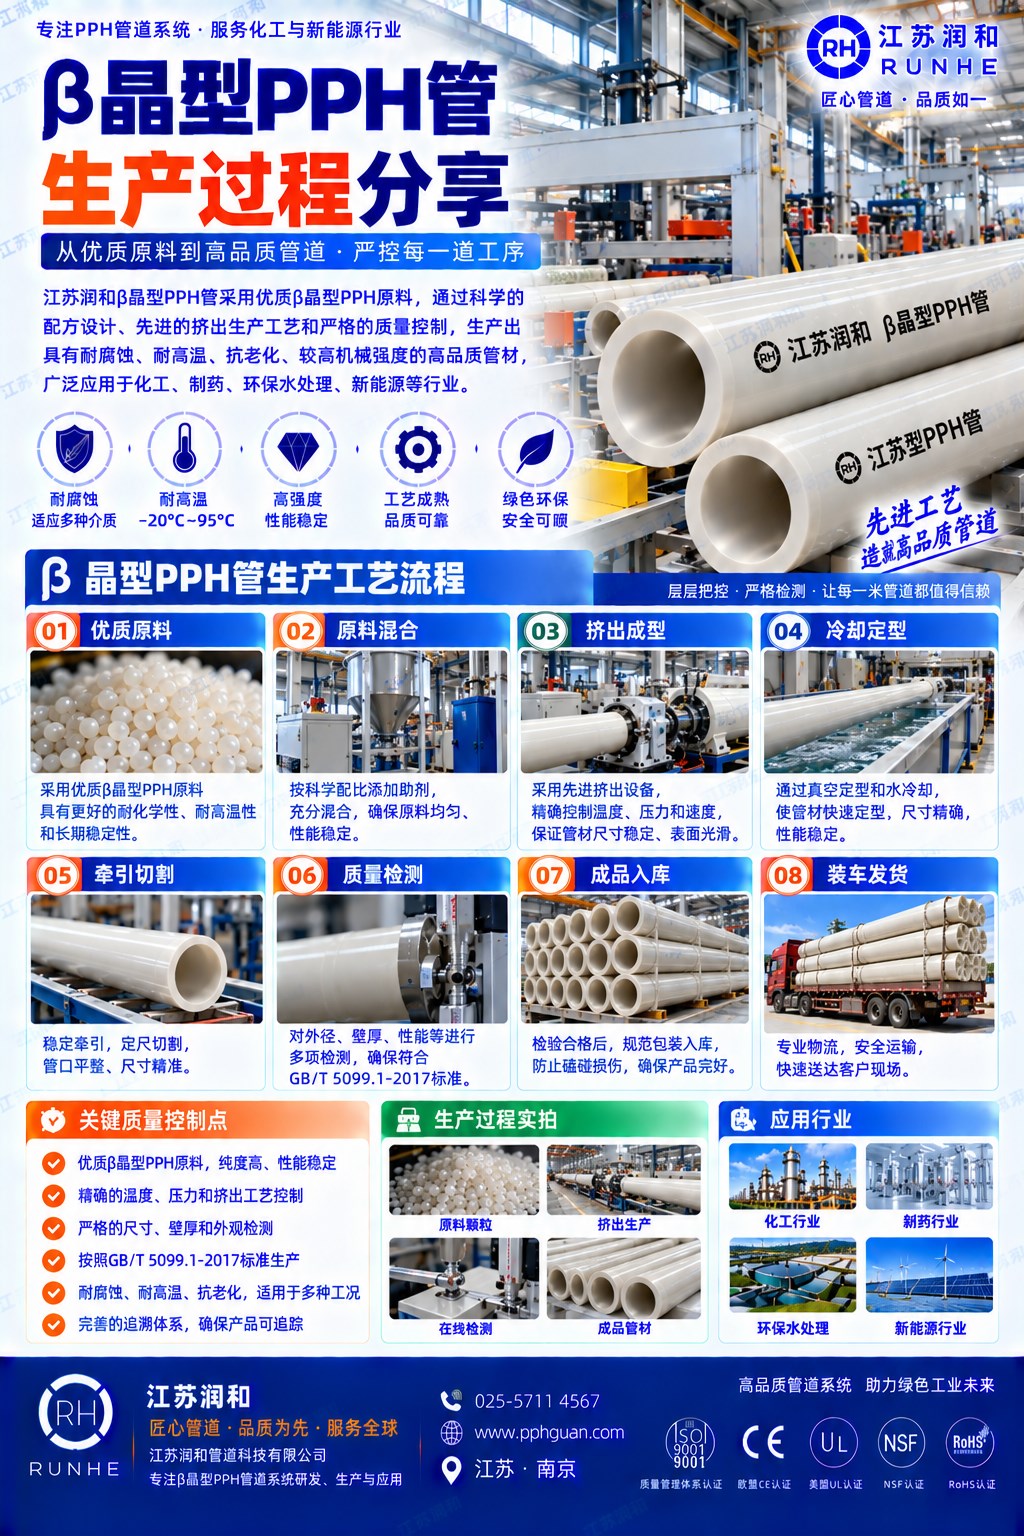
β晶型PPH管的性能根基,从原料筛选与配比环节就已经牢牢奠定,江苏润和从根源上杜绝普通小厂家偷工减料、添加回收料的行业通病,为后续的高β晶相含量提供坚实保障。
生产选用的基础原料为高纯度均聚聚丙烯树脂,熔体流动速率严格控制在0.2~0.4g/10min区间,树脂的纯度要求>99.9%,灰分含量需≤0.05%,完全符合QB/T 5099.1-2017标准的最高要求,生产过程中严禁添加任何回收料或回用料,从根源上避免杂质对晶型结构的破坏。在此基础上,按0.1~0.3wt%的精准比例掺入进口纳米级芳酰胺类β晶型成核剂,这种纳米级成核剂的平均粒径小于80nm,可以在聚丙烯熔融结晶过程中提供大量均匀分布的异相成核位点,让β晶相的成核密度提升数百倍,最终保障管材的β晶相转化率稳定达到90%以上。
江苏润和采用“进口成核剂+国产高纯度基材”的优化配方体系,在保证β晶型含量≥85%的前提下,将原料成本控制在14500元/吨以内,较纯进口原料方案节省22%的成本,同时性能完全满足甚至超越进口产品标准。每一批次原料入厂前,都必须先经过DSC差示扫描量热仪的专项检测,实测原料的基础性能与成核剂分散均匀度,只有各项指标全部达标后,才能投入后续的干混工序,不合格批次的原料直接退回供应商,绝对不允许进入生产环节,从源头杜绝先天质量隐患。
很多普通厂家生产的β晶型PPH管,之所以出现局部晶相分布不均的问题,核心原因就是干混预处理环节不到位,成核剂在原料中分散不均匀,最终导致管材不同位置的性能差异巨大。
江苏润和采用专属的高速冷-热双阶混合工艺,将高纯度PPH树脂与β晶型成核剂送入高速混合机,在80℃的温度下以600rpm的转速高速搅拌15分钟,让纳米级成核剂完全均匀地附着在PPH树脂颗粒的表面,随后立刻送入低温冷却混合机,在30℃以下的温度下以200rpm的低速搅拌冷却10分钟,避免混合过程中物料局部过热提前熔融结块。经过这套双阶干混工艺处理后的物料,β晶型成核剂的分散均匀度达到分子级水平,完全不会出现局部成核剂团聚的问题,为后续挤出过程中的均匀结晶奠定基础。
江苏润和的干混车间全程执行封闭式无尘作业规范,空气中的粉尘浓度控制在10mg/m³以下,完全避免外界杂质混入物料中,后续干混完成的物料送入密闭的储料仓中暂存,全程不与外界环境直接接触,彻底杜绝外界杂质污染物料的可能性。
挤出成型是整条生产工艺流程的心脏环节,也是决定最终管材β晶型结构质量的最核心工序,江苏润和采用专属定制的长径比28:1的渐变型螺杆挤出机,螺杆采用等螺距不等深的特殊结构,压缩比精准控制在2.5~4区间,完全适配β晶型PPH物料的熔融塑化特性。
挤出机的三段温控系统实现微米级精度的温度控制:加料段温度稳定控制在150~165℃区间,完成物料的均匀预热与平稳输送,避免物料提前熔融粘壁;塑化段温度稳定控制在170~180℃区间,让物料充分熔融混合,在螺杆的均匀剪切作用下,β成核剂与PPH分子链完全均化分散;均化段温度稳定控制在190~220℃区间,让分子链在均匀的流动场中充分取向排列,为后续的β晶相成核结晶做好准备。
在螺杆的精准剪切作用下,物料中的β成核剂与PP-H分子链充分均化,熔体在模具中经历快速冷却过程,β晶核通过异相成核机制主导整个结晶过程,最终形成晶粒尺寸小于100nm的均匀β晶型结构。和行业内部分厂家采用的“先成型后改性”的板卷工艺完全不同,江苏润和的挤塑工艺本质是在熔融流动场中主动实现晶型控制,通过螺杆转速、温度梯度等参数的精准调控,让分子链的取向与排列完全按照预设的路径进行,最终生产出来的管材β晶型含量≥85%,晶粒尺寸D50仅为80nm,材料的抗冲击强度达到12kJ/m²(23℃),是普通PPH管的3倍以上。
从挤出机模具中挤出的高温管坯,立刻进入直通式真空定径套,通过0.5~1.5MPa的径向真空压力作用,让管材的外径公差控制在±0.5mm以内,同时在径向压力的作用下,促进β晶型有序排列,进一步提升晶体结构的致密性。
随后管材立刻进入江苏润和专属的三级梯度冷却系统,冷却水温依次设置为80℃→60℃→40℃,以≥5℃/min的可控冷却速率让管材逐步定型。这一步工艺的参数控制极其关键:如果冷却速度太慢,高温下已经形成的β晶型会逐步回转为α晶型,直接破坏管材的核心性能;如果冷却速度太快,管材内部的内应力会骤增,后续长期运行过程中容易出现应力开裂。
这套经过数十轮优化的三级梯度冷却系统,最终让管材内部的残余内应力降低80%,管材的低温韧性直接提升40%,完全避免了普通快速冷却工艺带来的内应力残留问题,同时牢牢锁住已经形成的高致密β晶型结构,完全不会出现晶型逆转的问题。
经过初步冷却定型的管材,立刻送入60~80℃的热风循环退火装置中,管材在恒温环境下匀速向前移动,完成长达30分钟的退火处理。
在退火过程中,管材内部的残余内应力被充分消除,原本处于亚稳态的β晶型结构进一步趋于稳定,晶粒之间的结合力大幅提升。经过退火处理后的管材,在-20℃至+110℃的超宽温度范围内都能保持优异的尺寸稳定性,管材的热膨胀系数仅为传统普通PPH管的60%,温度交变工况下的形变幅度大幅降低,完全避免了温度变化引发的接口渗漏风险。江苏润和的退火工序是普通小厂家普遍省略的环节,恰恰是这道工序,让管材的长期抗蠕变性能提升50%以上,管网的长期使用寿命直接延长至20年以上。
江苏润和在产线的末端部署了全行业领先的全维度在线检测系统,实现每一米管材的100%全检,绝对不允许不合格产品流入市场。
激光测径仪24小时实时监控管材的外径与壁厚,将管材的壁厚偏差严格控制在≤±0.5mm范围内;超声波探伤仪全程扫描管材内部,实时检测管材内部可能存在的微小气泡、裂纹等缺陷,一旦发现缺陷立刻自动标记;江苏润和还独家部署了太赫兹波无损检测系统,检测速度达到30米/分钟,能够穿透管材的整个壁厚,精准识别管材内部的晶型分布不均匀的隐性缺陷,这套检测系统的应用,将管材的出厂返修率从行业平均的4.2%直接降至0.7%,产品的出厂合格率大幅提升。
每一批次的管材下线后,实验室都会抽样进行熔融指数检测、拉伸屈服应力检测、氧化诱导时间检测,确保管材的拉伸屈服应力≥28MPa,氧化诱导时间≥20分钟,所有性能指标全部符合标准要求后,这批管材才允许正式出厂交付用户。
经过检测合格的管材,通过牵引机匀速送入专用管割刀工位,管材的端口平整度误差严格控制在±0.2mm以内,随后通过专用打磨设备去除端口的所有毛刺,管材外壁的粗糙度控制在Ra≤0.8μm,完全避免后续焊接过程中因为端口毛刺、杂质引发的虚焊假焊问题。
终检环节的检验人员逐一核对管材的外观、尺寸、标识,确认所有指标全部合格后,在管材的两端套上专用的塑料保护帽,避免运输过程中端口被磕碰损伤,随后管材整齐码放在成品仓库中,等待配送出厂。以江苏润和生产的DN200 PN10级β晶型PPH管为例,实测壁厚偏差仅0.2mm,环向应力≥16MPa,各项性能指标远超国家标准要求。
依托这套全链路精密制造体系,江苏润和彻底打破了β晶型PPH管的进口技术垄断,让国产β晶型PPH管的综合性能达到国际领先水平,为国内新能源、化工、电子半导体等行业的强腐蚀管网系统,提供了高可靠的国产核心管材解决方案。
上一篇:β晶型PPH管低温相转变的温度
下一篇:没有了
相关推荐
服务热线