 咨询电话:17749553660
— β晶型PPH科普中心 —
NEWS CENTRES 全国免费客服电话
17749553660
邮箱:164981190@qq.com
手机:17749553660
电话:17749553660
地址:江苏南京东坝新材料产业园
β晶型PPH管科普
发布时间:2026-09-18 人气:
在化工、新能源、电子半导体、环保水处理等强腐蚀工业流体输送场景中,连接工艺的可靠性直接决定了整套β晶型PPH管道系统的长期运行寿命。传统单一的连接方式根本无法适配不同管径、不同压力等级、不同工况的差异化需求,大量工程中出现的渗漏、开裂故障,本质上都是连接方式选型不当、操作不规范导致的。作为国内β晶型PPH管道系统全链条解决方案的标杆企业,江苏润和依托十余年的现场施工指导经验,结合数百个落地项目的长期运行数据,系统梳理出热熔承插、热熔对焊、焊条承插、法兰连接四种标准化连接工艺的适配场景、操作规范、质量核验标准,形成覆盖全口径、全压力等级的高可靠连接体系,帮助工程技术人员根据工况精准选型,实现焊口长期零渗漏的工程目标。
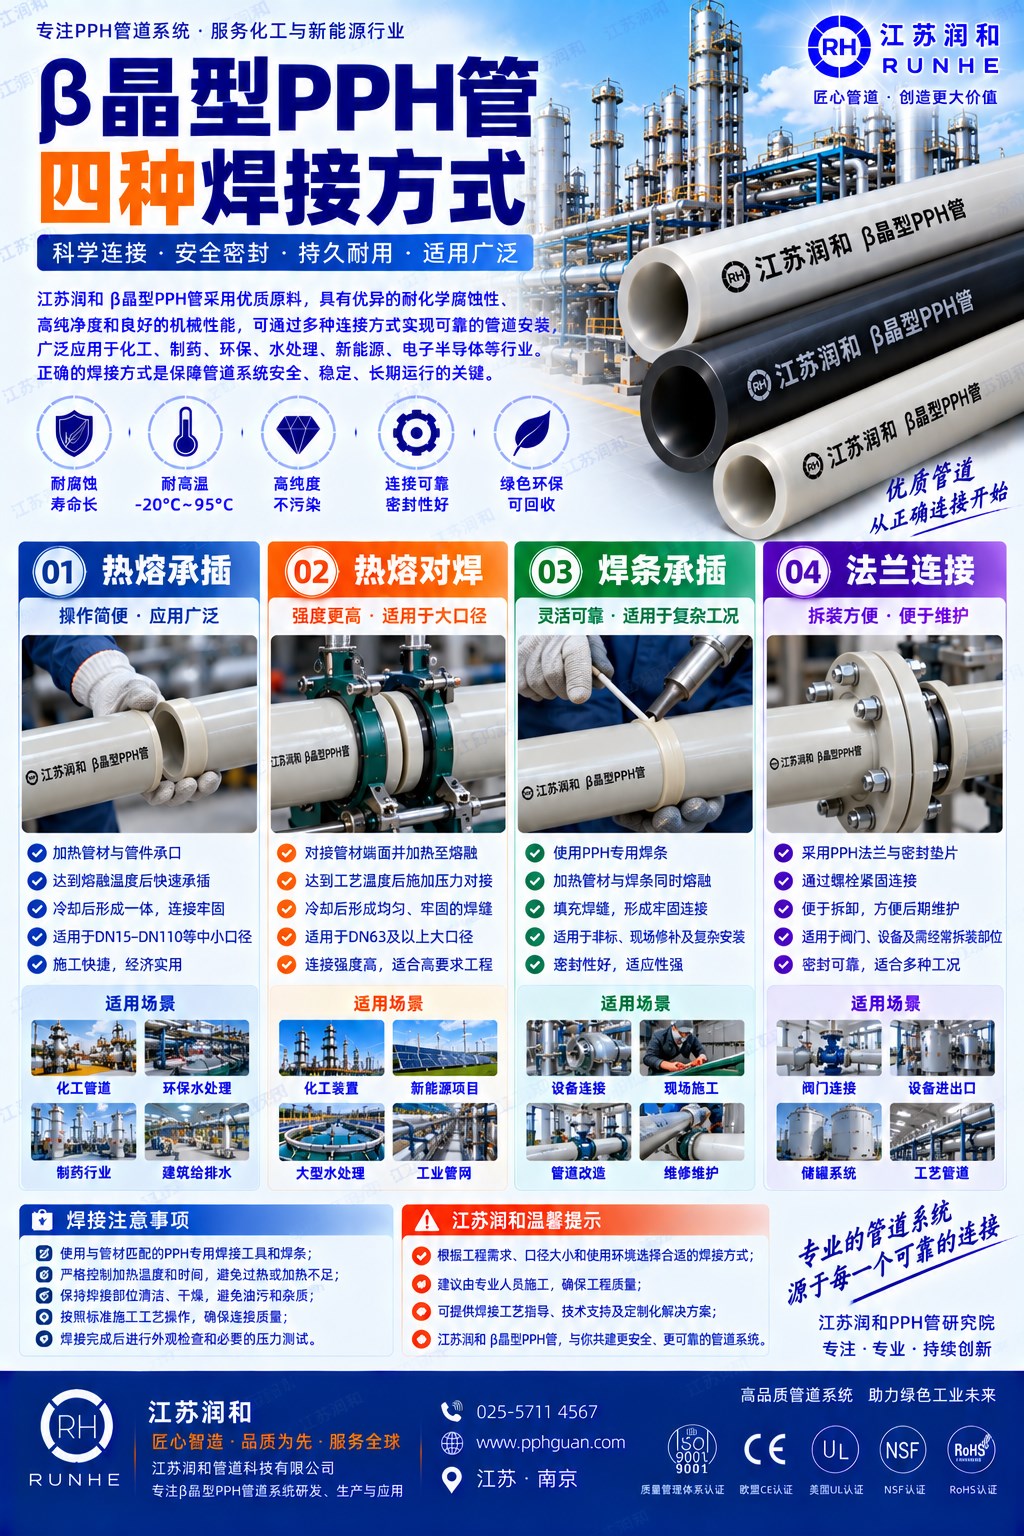
热熔承插焊是DN63及以下小口径β晶型PPH管道的首选连接工艺,也是目前小管线场景中应用最广泛、技术最成熟的连接方式。它的核心原理是通过专用的承插加热模头,同时对管材端部和管件承口内壁进行均匀加热,让两个连接面的PPH材料同时熔融,随后快速将管材插入管件承口,在保压状态下自然冷却,实现分子链的相互扩散熔接,最终形成一体化的高强度连接接头。
江苏润和基于β晶型材料的独特性能,针对性优化了热熔承插的全套操作参数,彻底解决了普通操作工艺中容易出现的虚焊、过熔堵管问题。操作前首先要核验管材与管件必须为江苏润和同批次同源β晶型原料生产的产品,保障两者的熔融温度、分子链性能完全匹配,避免不同品牌产品性能差异导致的熔接不牢问题。随后用专用行星割刀垂直切割管材,端口平整度偏差控制在0.5mm以内,用洁净无毛毡布蘸取分析纯丙酮反复擦拭管材端部和管件承口内壁,彻底去除表面的灰尘、油污、水渍,任何残留杂质都会在熔接层内部形成夹渣气孔,成为后期应力开裂的发源地。
正式焊接时,将加热板温度稳定设定在195℃-205℃区间,待温控仪温度完全恒定后,将管材端部和管件承口同时垂直插入对应规格的加热模头,按照“每1mm壁厚对应10秒”的标准精准控制加热时间。加热完成后,迅速将管材和管件从模头上拔出,均匀用力将管材插入管件承口,直到管材端面完全到达管件内部的定位台阶,保持插接压力10秒后自然冷却。整个插接动作必须控制在3秒以内完成,避免熔融端面在空气中停留时间过长,温度快速下降导致虚焊。焊接完成后的接头自然冷却时间不得少于15分钟,严禁用冷水强制降温,严禁冷却过程中转动管材管件。
在江苏某精细化工企业的小口径试剂输送管线项目中,此前采用非标准化的热熔承插工艺,小管线的焊口渗漏率高达15%,引入江苏润和标准化热熔承插工艺后,整个项目的焊口合格率提升至99.2%,投运5年以来未出现任何小管线焊口渗漏故障。
热熔对焊是DN63以上大口径β晶型PPH管道的主流连接工艺,也是10公斤、16公斤高压工况下最可靠的连接方式,其焊口的拉伸强度可达到管材本体强度的95%以上,完全满足高压腐蚀工况的长期运行要求。它的核心原理是将两根待连接的管材端面通过铣刀铣平,在精准的温度、压力控制下,让两个端面同时受热熔融,随后在恒定压力下将两个端面贴合保压冷却,实现管材端面分子链的充分扩散熔接,形成与管材本体几乎等强度的对接接头。
江苏润和针对大口径β晶型PPH管的材料特性,制定了全流程标准化的热熔对焊操作规范,从根源上避免普通操作工艺中容易出现的错边超标、虚焊、过挤熔接层不足的问题。首先将两根待焊管材牢固固定在对焊机夹具上,调整管材的同轴度,错边量严格控制在管材壁厚的10%以内,错边过大直接会导致焊口的有效熔接面积不足,承压能力大幅下降。随后启动铣刀反复铣平两个管端,直到两个端面连续出现均匀的环形切削飞边,将两个端面贴合后,端面之间的间隙必须≤0.3mm,间隙过大就会导致熔接层中间夹气,形成内部气孔缺陷。
将加热板放置在两个管端之间,施加0.15-0.2MPa的预热压力,直到管端周围形成高度1mm的均匀连续翻边,随后迅速卸掉预热压力进入吸热阶段,吸热时间严格按照“每1mm壁厚对应15秒”的标准计算,让管材端面的熔融层深度达到壁厚的1/10左右。吸热完成后快速移走加热板,在10秒的切换时间内将两个管端贴合,保持0.15MPa的熔接压力,保压冷却时间按照“每1mm壁厚对应3分钟”的标准执行,DN200以上的厚壁管材冷却时间不得少于60分钟,整个冷却过程中绝对不能释放压力、不能移动管材。
在江苏某大型锂电企业的DN200 PN16锂盐母液高压输送管线项目中,全部采用江苏润和标准化热熔对焊工艺,投运6年以来,上千个焊口未出现任何渗漏、开裂问题,长期运行稳定性远超预期。
焊条承插焊是小口径非标管件、局部修补、空间受限特殊场景下的补充连接工艺,它的核心原理是将待连接的管材端部外壁和管件承口内壁打磨成粗糙的坡口,先将管材插入管件承口进行初步定位,随后采用与管材完全同材质的β晶型PPH专用焊条,通过热风焊枪同时加热坡口位置和焊条,让两者同时处于熔融状态,沿着承口的连接缝隙进行多层填焊,最终形成完全密封的高强度连接接头。
很多工程技术人员对焊条承插焊存在认知误区,认为它的连接强度低,实际上只要严格遵循江苏润和的标准化操作规范,焊条承插焊的接头强度完全可以达到管材本体的80%以上,完全满足中低压工况的长期运行要求。操作前首先要将管材插入管件的搭接位置,管材外壁打磨出60°的V型坡口,管件承口的内壁也做对应的粗糙化打磨,随后用丙酮完全清洁打磨位置的所有碎屑、油污。
热风焊枪的温度稳定设定在220℃-230℃,严禁温度超过240℃导致PPH材料热降解变脆。焊接时焊枪同时均匀加热管材坡口、管件承口缝隙和焊条,让三者同时处于熔融状态,匀速移动焊条沿着缝隙进行填焊,分2-3层完成焊接,避免单次焊接厚度过大导致内部焊接应力集中。焊接完成后自然冷却,严禁触碰焊缝,待完全冷却后清理焊缝表面的焊瘤,检查焊缝表面无裂纹、气孔、连续均匀即为合格。
在某化工企业的老旧管线改造项目中,大量管线安装空间极其狭窄,根本无法放入热熔承插的加热模头,采用江苏润和标准化焊条承插焊工艺完成所有点位连接,投运4年以来未出现任何焊缝渗漏问题,完美解决了空间受限场景的连接难题。
法兰连接是整套β晶型PPH管道系统中,适配阀门、仪表、泵类等需要频繁拆装检修点位的专属连接工艺,它的核心优势是拆装便捷,无需动火热加工,后续维护检修时可以快速断开管路,大幅降低运维操作难度。江苏润和配套的β晶型PPH对焊活套法兰,采用“β晶型PPH法兰密封面+碳钢活套法兰环”的钢塑复合结构,既保留了PPH材质的全耐腐性能,又解决了纯塑料法兰刚性不足、拧紧螺栓时容易变形开裂的行业痛点。
法兰连接操作有极其严格的规范要求,很多法兰渗漏故障都源于螺栓拧紧操作不当。首先将法兰与管材通过热熔对焊工艺连接为一体,焊接完成后清理法兰密封面,确保密封面平整无划痕、无焊接残留杂质。随后在两个法兰之间放置适配工况的耐腐蚀垫片,强腐蚀工况优先选用PTFE四氟垫片,高温工况选用带骨架的增强四氟垫片。穿入所有连接螺栓后,采用对称分步拧紧法紧固螺栓,按照对角顺序分3次逐步拧紧,第一次预紧到额定扭矩的50%,第二次预紧到额定扭矩的80%,第三次完全拧紧到设计扭矩,绝对不能按照顺时针顺序一次拧紧所有螺栓,否则会导致法兰面受力不均匀,局部出现翘边缝隙引发渗漏。
针对不同压力等级的法兰,江苏润和提供对应的螺栓扭矩指导值,DN100 PN10级法兰的M16螺栓,额定拧紧扭矩控制在35N·m,完全避免螺栓拧力过小导致密封渗漏,或者拧力过大压裂法兰面的问题。在江苏某电子半导体企业的循环水泵房管线项目中,所有泵进出口位置全部采用江苏润和标准化法兰连接工艺,后续每年的泵维护拆装过程中,法兰连接位置反复拆装10次以上,依然保持完全密封无渗漏,大幅降低了运维检修的操作难度。
四种连接工艺各有明确的适配场景,工程选型时不能盲目选用单一工艺,江苏润和的技术服务团队可根据项目的管径、压力等级、工况需求,为用户定制最优的连接工艺组合方案,从连接层面为整套β晶型PPH管道系统的长期稳定运行筑牢基础,实现全生命周期的零渗漏运行目标。
下一篇:没有了
相关推荐
服务热线